1. 原材料选型(基础)
微型导轨加工优先选用高纯净 GCr15 轴承钢,钢材碳化物细小均匀、非金属夹杂物少,减少滚道早期点蚀剥落;防锈工况选用SUS440C 马氏体不锈钢(必须配套硬化处理,普通不锈钢硬度低、耐磨性差)。
原料要去除表面脱碳层、表面微裂纹,防止热处理后形成薄弱层。
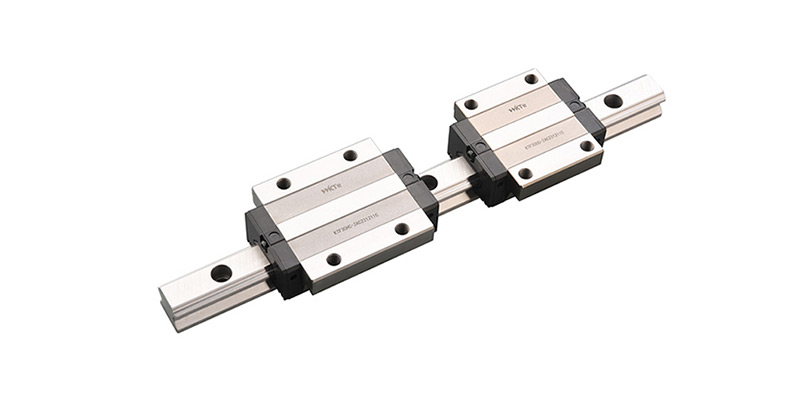
2. 热处理优化(核心,决定滚道硬度)
- 采用淬火 + 低温回火,控制滚道硬度稳定在HRC60~62;硬度不足极易磨损,硬度过高易脆裂。
- 控制硬化层深度(一般 0.8~1.2mm),保证钢球接触剪切区全部落在硬化层内,避免亚表层疲劳剥落。
- 增加深冷处理(-70~-80℃),把残余奥氏体转化为马氏体,提升硬度、尺寸稳定性与接触疲劳寿命,减少长期往复运动后的滚道点蚀。
- 炉温均匀管控,减少热处理变形;变形大的导轨后续磨削余量不均,局部硬度不足,耐磨不一致。
3. 滚道精密磨削 + 超精研磨(降低摩擦磨损)
- 成型精密磨削:保证滚道圆弧轮廓精度,钢球与滚道四点均匀接触**,避免局部应力集中造成单点快速磨损。
滚道超精加工:将滚道粗糙度控制Ra≤0.2μm;降低表面微观凸起,减少初期跑合磨损,更容易形成稳定润滑油膜。
注意:粗糙度不能过度抛光,完全镜面不利于润滑脂留存;控制在zui优区间。
- 严格控制导轨直线度、平行度,防止装配后强行扭曲,造成局部过载磨损。
4. 表面强化处理(高端方案,按需选用)
- 等离子渗氮:表层形成高硬度氮化物层,耐磨 + 防锈,适合不锈钢微型导轨。
- PVD 涂层(TiN/TiAlN/DLC 类金刚石):极低摩擦系数,干摩擦、洁净环境大幅降低磨损,多用于半导体、光学设备,成本偏高。
- 硬铬电镀:耐磨 + 防腐,镀层后需再精磨修正滚道轮廓。
5. 加工过程缺陷管控,减少磨损源头
- 磨削控制烧伤、回火软化:砂轮选型、冷却充分,严禁滚道磨削烧伤,烧伤区域硬度下降,会快速出现点蚀。
去毛刺、孔口倒角:毛刺会刮伤钢球,产生金属微屑,造成磨粒磨损。
- 清洗工序:研磨后彻底清洗,去除研磨粉、金属碎屑;残留在滚道内部的磨料会持续研磨滚道与钢珠。
6. 装配配套协同(耐磨不是只看导轨本体)
- 匹配对应硬度、精度钢球,保证滚动副硬度配对。
- 预紧量合理:预紧过大,接触应力上升,发热加剧、磨损加速;预紧过小会晃动,产生冲击磨损。
- 加注适配润滑脂;搭配防尘片,阻挡粉尘进入滚道,避免磨粒磨损。



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
