低组装直线导轨是 4 列 45° 接触角滚珠循环直线导轨;依靠钢珠在导轨与滑块的歌德式圆弧沟槽内循环滚动,把滑动摩擦变成滚动摩擦,实现低阻力直线往复运动;相比同规格高组装 HG,它的滑块本体高度降低、长度缩短,整体安装高度更小。以下详细介绍一下:
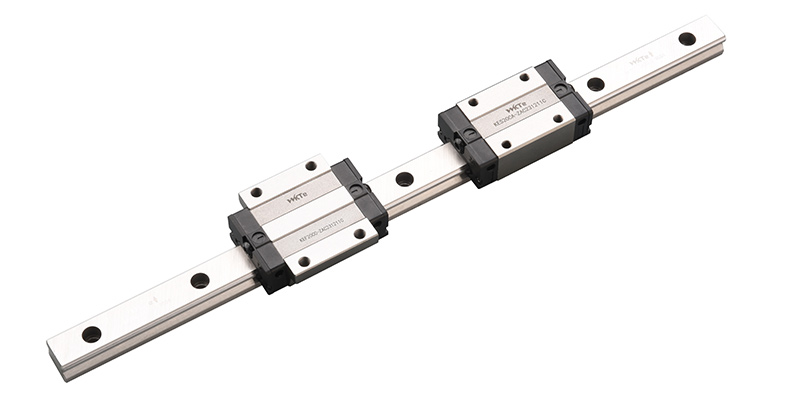
一、整套结构组成
1. **导轨(滑轨)**
长条钢材,表面研磨出两条对称的**歌德式圆弧沟槽(滚道)**,一共 4 条沟槽;导轨底面有安装螺丝孔,锁在设备基准底座上。
低组装导轨的沟槽形式、接触角和高组装 HG 一致,都是 45°,区别在滑块外形尺寸。
2. **滑块(滑座)**
核心运动件,分 **方型 EGH(上锁式)、法兰型 EGW(沉头孔)**;
滑块内部包含:
- 4 组滚珠循环滚道(负载沟槽 + 回程反向器)
- **反向器(回珠器)**:钢珠走到端头后,由反向器引导,从滑块内部的回程通道回到起点,实现无限循环;
- 钢珠保持架:托住钢珠,拆下滑块钢珠不会散落;
- 密封端盖、底部防尘片:挡住粉尘、铁屑;
- 油嘴 / 油路:润滑脂通入滚珠接触区域;
- 本体:低组装的滑块主体高度、长度比同规格 HG 更矮更短,这是 “低组装” 名字来源。
3. **滚珠(钢珠)**
承载介质,4 排钢珠,每一排都以 45° 角度接触沟槽。
4. **预压件(选配)**
通过钢珠尺寸加大,装配后产生过盈,消除间隙,提升刚性、减少晃动;分无预压、轻预压、中预压。
重要:**低组装≠结构原理不一样,只是滑块外形做矮,承载刚性下调;原理和高组装滚珠导轨完全相同。**
二、工作原理
1. **接触受力原理(45° 四方向等负载)**
4 列钢珠,接触角 45°,四个方向(上下、左右)都可以承受载荷:
- 上下方向(径向)
- 左右侧向(反径向)
所以卧装、侧装、倒挂都可以使用,具备一定调心能力,可以吸收安装基准微小的平行度误差。
2. **滚动摩擦替代滑动摩擦**
滑块移动时,钢珠沿着导轨负载沟槽向前滚动;到达滑块端部,被反向器导入内部回程通道,绕一圈回到入珠侧,持续循环。
摩擦系数很低,省力、适合高速、频繁往复移栽(电镀吊臂、自动化移栽轴很常用)。
3. **预压原理**
选用比沟槽间隙略大一号的钢珠装配,装配后钢珠被挤压,持续保持接触、没有间隙。
- 轻预压:消除间隙,适合普通自动化移栽;
- 中预压:刚性更高,适合需要减少晃动的精密定位;
低组装结构紧凑,**不适合做高预压**,容易发热、磨损快。
4. **导向原理**
两根导轨成对使用:一根作为**基准导轨**,定位 X 方向;另一根为从动浮动导轨,补偿装配平行度误差,避免憋劲、卡死。
三、低组装和高组装在结构上的核心差异(原理不变,结构尺寸不同)
- 低组装 EG:滑块高度 H 更小、滑块总长更短;滑块内部循环回路更紧凑 → 同规格额定载荷、刚性<HG;适合空间紧张、轻中载。
- 高组装 HG:滑块更高、体积更大,滚珠排布空间更大,承载、刚性更强,适合机床重载。
四、配套结构要点(安装结构)
1. 导轨锁在底座基准面;滑块锁在移动滑台;
2. 防尘:标准端盖防尘,粉尘 / 酸雾环境(电镀车间)外加伸缩防尘罩;
3. 润滑:油脂润滑,定期补脂;
4. 限位:一般导轨两端加装硬限位或者缓冲器,防止滑块冲出。
五、典型缺陷对应的原理原因
- 运行卡顿、异响:平行度不良、预压过大、缺脂、粉尘进入滚道;
- 间隙变大、晃动:钢珠磨损、预压消退;
- 寿命短:超过额定载荷,低组装本身刚性余量小,重载冲击更容易损坏。



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
