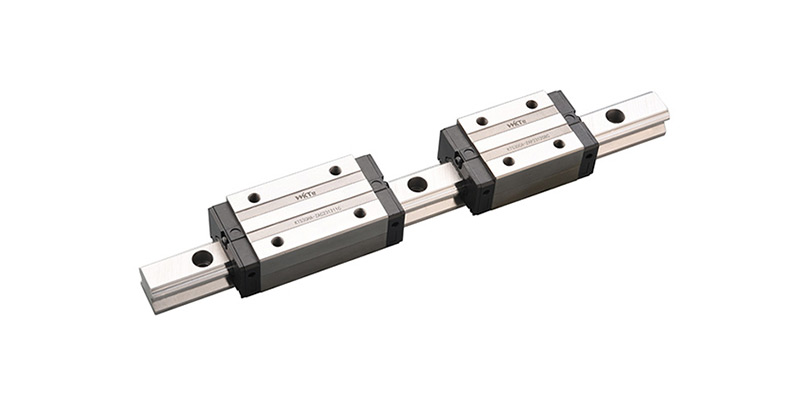
高组装直线导轨属于滑块整体高度更高、四排 45° 滚珠结构、四向等载荷、刚性强、负载大,是机床、重载自动化主流标准款,对比 EG 低组装(矮滑块)。那么,下面小编讲解一下使用高组装直线导轨中容易出现的问题:
1、运行异响、哒哒 / 沙沙异响(高发)
- 沙沙摩擦声:粉尘进入滚道,刮片破损、防尘失效,砂粒卡在滚珠和沟槽之间(翻砂车间典型);
- 周期性哒哒撞击声:预压不合适、基座平行度差、导轨扭曲,滚珠周期性偏载冲击;
- 低速爬行、顿挫异响:润滑不足、油脂干结,或者预压选太大;
- 安装螺丝扭力不均、基座有毛刺、垫屑,滑块被顶起,钢珠受力偏斜异响;
- 导轨端部倒角磕碰、滚道压伤,过点就响。
2、精度快速下降、定位不准、间隙变大
- 重载冲击工况选 Z0 无预压,来回换向出现间隙、抖动;
- 两根导轨平行度超差,强行锁死,长期把滚道撑变形;HG 虽然有微量调心能力,但不能补偿大的基面误差;
- 滚珠、滚道疲劳点蚀,出现塑性变形,反向间隙逐步变大;
- 悬臂结构、重心偏移,单滑块承受倾覆力矩超标,单侧滚道优先磨损。
3、阻力偏大、运行沉重、温升偏高
- 选型时盲目上 Z2/Z3 重预压,轻载、低速设备,摩擦力成倍上升,发热大、寿命缩短;
- 安装扭曲、两条导轨不平行,形成 “憋劲”,滑块一直处于强制变形状态;
- 防尘片压得太紧,刮片持续摩擦导轨面;
- 润滑脂加注过多,油脂搅成膏状,阻力上升;
- 环境温度高,油脂选型不对,变稠干结。
4、早期磨损、滚道拉伤、钢珠碎裂(致命故障)
- 防尘破损,粉尘、铁屑、型砂进入滚道,属于 HG 导轨头号杀手;高组装沟槽深,积砂后更难清理;
- 润滑中断、油路堵塞、油嘴碰坏,干摩擦;
- 超载、冲击载荷超出额定动载荷,龙门、移栽机急停冲击很常见;
- 吊装、装配时导轨磕碰,滚道表面微小凹坑,会持续放大磨损;
- 法兰款 HGW:法兰底面有毛刺、铁屑、垫高,滑块倾斜,滚珠单边过载。
5、锈蚀问题(沿海、潮湿车间、氧化线周边)
- 导轨防锈油洗掉后没有及时补润滑脂;停机长期静置,水汽侵入;
- 防尘刮片老化开裂,水汽进入滚道,产生内部锈点;
- 选用普通轴承钢导轨,没有做特殊防锈,酸碱雾气环境加速生锈;
注意:HG 只是结构刚性强,本身不防锈。
6、预压异常、预压衰减
- 长期交变冲击、震动,钢珠和沟槽塑性变形,预压慢慢松掉,设备越跑越抖;
- 两根导轨预压不一致,一根紧一根松,受力不均;
- 高温工况,油脂流失 + 材料热胀差异,预压发生变化。
7、装配相关问题
- 对角锁紧顺序错误,单点锁死,导轨被强行拉变形;
- 导轨基准边没有靠紧定位挡块,基准跑偏;
- 多滑块共用一根导轨:滑块间距不合理,倾覆力矩分配失衡;
- 护罩干涉:钣金防护罩蹭到滑块、刮片,把防尘片刮坏。
8、配套误区(容易和低组装混淆)
- 误以为 HG 刚性强就可以随便硬扛很大的安装误差;它只是容错略好,基面太差照样坏;
- 同等规格 HG 高度更高,空间受限强行安装,后期加装护罩、管线容易干涉;
- 直接照搬 EG 低组装的润滑、防尘方案,重载冲击下不够用。



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
