导轨( guide rail):金属或其它材料制成的槽或脊,可承受、固定、引导移动装置或设备并减少其摩擦的一种装置。
导轨表面上的纵向槽或脊,用于导引、固定机器部件、专用设备、仪器等。接下来,小编解答一下使用导轨的安装和维护需要注意的事项:
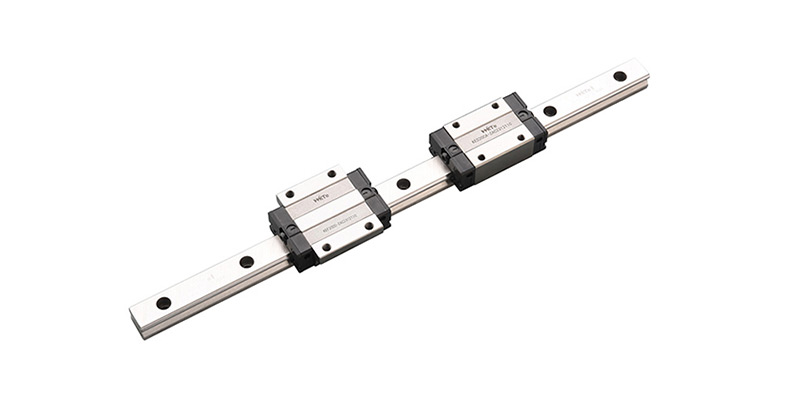
一、安装注意事项(安装出错 = 提前报废、精度差、异响)
安装基面要求
1. 基座加工面必须清理干净,去毛刺、倒角、除锈、去油污,铁屑、毛刺压在导轨底部会直接造成导轨变形、预压不均。
2. 基面平面度、直线度要达标;不要强行锁螺丝校正导轨,不能靠拧紧螺栓强行拉平导轨,否则会产生内应力,运行卡顿、滑块早期磨损。
3. 安装基准边要清晰,通常以基座侧面为定位基准。
导轨本体安装
1. 吊装、搬运导轨不要直接拉扯滑块,避免滚珠脱落;长导轨防止自重弯曲,多点支撑。
2. 直线导轨分基准轨(刻线标 MA)和从动轨:基准轨靠紧定位基准,先固定基准轨,再调从动轨平行。
3. 锁紧螺栓:对角分次锁紧,不要一次性锁死一颗;按厂家规定扭力,扭力过大导轨变形,扭力不足松动位移。
4. 平行度校正:用百分表打滑块,移动滑台全程检测两根导轨平行度;平行度超差会出现滑块阻力忽大忽小、发热、异响。
5. 预压选择与装配:重载 / 高精度选预压,装配避免偏载;滑台两端受力尽量对称,单边受力极易损坏滑块。
6. 防尘配件:安装时同步装好防尘端盖、刮屑板、防尘罩,切削粉尘是导轨zui大杀手;硬轨还要安装防护板。
滑台 / 滑块装配
- 滑块不要单独从滑轨上拔出来,一旦滚珠脱落很难复原;如需分离,使用专用固定工装。
- 多滑块滑台:多个滑块装配时,避免强行撬动滑块对位,防止滚珠受伤。
✅线轨安装简易流程:清理基面 → 放置基准导轨,轻拧螺丝 → 靠紧基准边,分次锁紧 → 安装第二根导轨,打表调平行 → 装滑台滑块 → 锁附滑台 → 手动拖动检查运动平顺度 → 安装防尘、润滑管路。
二、日常维护要点
润滑(重中之重)
滚珠 / 滚柱线轨
- 润滑介质:轻载高速用导轨油;不方便接油路的用锂基润滑脂。
- 频率:加工粉尘大环境(CNC)每班 / 每天补油;普通自动化 2~7 天一次;长期停机前必须补满油脂,防止锈蚀。
- ❌禁止缺油干磨:干磨很快拉伤滚道、滚珠,出现异响,精度不可逆损坏。
硬轨(滑动导轨)
- 使用专用导轨油;贴塑导轨要选用不腐蚀 PTFE 贴塑层的油品,不能乱用含硫极压油,会腐蚀贴塑面。
- 油膜要连续,防止低速爬行。
清洁与防尘
1. 每次开机前检查刮屑板:刮屑板磨损会让铁屑、砂粒进入导轨副,刮伤导轨滚道 / 导轨面。
2. 清理防护罩内部堆积铁屑;不要让切削液长时间浸泡导轨,切削液混入杂质会破坏油膜、造成锈蚀。
3. 停机后擦拭外露导轨面,涂油防锈;潮湿环境、夜班长期停机更要注意。
定期检查项目
1. 运行手感:手动移动滑台,感受有无卡顿、阻力突变;
2. 异响:运行出现 “沙沙、咔咔” 声,大概率进屑或滚珠损伤;
3. 温升:滑块异常发热,检查预压、平行度、润滑;
4. 精度:定期复测直线度、重复定位精度;
5. 紧固件:定期复查导轨螺丝、滑块螺丝有无松动;振动大的设备更容易松。
6. 磨损:硬轨检查导轨面有无拉伤、起线;线轨看滑块间隙变大、晃动。
故障与使用禁忌
1. 禁止超负载、偏载使用,会造成导轨塑性变形,永久损坏。
2. 禁止撞击:撞机是导轨常见损坏原因,撞机后即使还能动,滚道可能已经压伤,后续快速失效。
3. 导轨生锈:轻微锈斑及时用油 + 软布抛光;锈点深入滚道,导轨基本要更换。
4. 长期停机:每周手动移动滑台来回几次,补油,防止局部锈蚀、油膜干涸。
三、硬轨额外注意
1. 硬轨配磨 / 刮研后,初期要跑合,不要直接满负荷重切削;
2. 贴塑导轨严禁硬物刮擦贴塑层;
3. 导轨间隙要合理:间隙太大刚性差、振动;间隙过小容易发热、卡死。
四、常见踩坑总结
1. 只锁螺丝不打表调平行 → 滑块发热、寿命腰斩
2. 忽略防尘,铁屑进入滑块 → 导轨早期拉伤报废
3. 润滑不到位,长期干磨 → 异响、精度丢失
4. 安装基面没清理干净,底部有铁屑 → 导轨变形
5. 撞机后继续使用不检测 → 隐性压伤,慢慢失效



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
