国产导轨核心特点:批次离散性比台 / 日系大,滚道表面一致性略差,对安装基准、平行度、润滑更敏感;做好安装与保养,寿命可以接近台系;安装不到位会快速磨损、异响、掉精度。那么,下面小编总结一下:
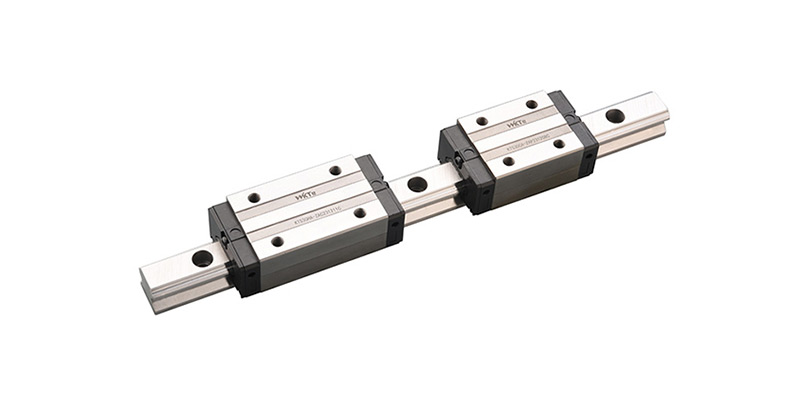
一、选型阶段建议(源头减少问题)
1. 安全系数放大
静态安全系数≥2;有冲击、往复启停、悬臂结构,建议≥3~5。不要卡着额定载荷选型,国产导轨载荷余量不足时磨损会明显加快。
2. 精度不要盲目拔高
- 普通移栽、输送工装:C 级足够,性价比高;
- 一般自动化、取料模组:H 级;
- 精密设备才上 P 级;P 级国产价格上去了,但同批次一致性不如上银,必须抽样检测。
3. 预压选择保守一点
轻载低速:Z0 无预压;常规自动化:ZA 轻预压;重载、切削、悬臂:ZB 中预压;ZC 重预压尽量少用,国产滚道粗糙度偏高,重预压下摩擦发热、磨损会显著增加。
4. 环境匹配材质
潮湿、水雾、粉尘环境,优先选不锈钢导轨或发黑 + 防锈油版本;普通碳钢裸轨在华南潮湿环境极易生锈。粉尘大场景必须配防尘盖、伸缩防护罩。
二、安装阶段(国产导轨容易出问题的环节,重中之重)
进口导轨对安装误差容忍度更高;国产线轨对平行度、基准面要求更严格,装歪一点很快磨坏滑块
1. 加工基准面必须达标
导轨安装基座平面度、侧面基准垂直度要合格;基座软、刚性不足,受力后变形会直接啃滑块。
2. 双轨安装:严格分【基准轨】和【从动轨】
- 基准导轨靠侧面定位基准,先锁紧;
- 第二条导轨不要硬靠死侧基准,采用浮动安装,用千分表校正两条导轨全行程平行度;
✅推荐:全行程多点打表,平行度控制在 0.02mm/1000mm 以内。
❌坑:两条导轨都锁死侧面,基座稍有误差就造成强制别劲,运行阻力大、发热、钢珠磨损、异响。
3. 锁紧顺序
导轨螺丝由中间向两端分次对角拧紧,避免导轨被拉紧变形;不要从一头锁到另一头。
4. 滑块预装
不要单独把滑块从导轨上抽出来!一旦钢珠脱落很难装回,国产保持架强度一般,更容易散珠。
5. 防尘配件一定要装
刮油板、防尘端盖、密封条检查到位;金属粉尘、切削屑是国产导轨大杀手,杂质进入滚道,磨损速度成倍上升。
三、调试阶段
1. 装配完成后,空载手动推拉 / 低速跑合,全程感受阻力:
- 阻力均匀顺滑:合格;
- 局部卡点、忽轻忽重:大概率两轨不平行或者基座变形,不要直接带载高速运行。
2. 跑合:空载低速跑 30~60 分钟,中间补润滑脂,让钢珠和滚道形成油膜,再逐步加载、提升速度。
3. 观察电流 / 驱动力:若电机负载明显偏大,优先排查安装别劲,不要单纯调大电机力矩硬拉。
四、润滑规范(国产导轨重点!)
国产滚道表面粗糙度略高,润滑频次要求高于
1. 润滑脂推荐:锂基润滑脂、导轨专用润滑脂(NLGI 2 号);高速可用导轨润滑油。
2. 初次上机:出厂防锈油不等于润滑脂!装配后必须加注润滑脂。很多人直接用出厂防锈油开机,很快磨损。
3. 加注周期参考:
- 室内干净环境,连续运行:每 100~200 小时补脂;
- 粉尘大、潮湿环境:50~100 小时补脂;
4. 注油:给滑块油嘴加注,直到旧油脂从两端防尘口挤出;不要过量,油脂太多会积尘结块。
提示:如果长期缺油,国产导轨精度衰减速度远快于进口。
五、运行使用注意事项
1. 避免持续高速 + 重预压组合,容易发热,精度掉得快。
2. 防止金属碎屑、粉尘、切削液直接冲到滑块;开放式结构尽量加装风琴防护罩。
3. 避免撞击、过载冲击;国产滑块保持架抗冲击性能偏弱,撞击容易保持架断裂、钢珠脱落。
4. 温度:持续高温>60℃,润滑脂容易失效,要加强冷却或选用高温润滑脂。
六、日常点检与维护
定期检查项目(建议建立点检表)
1. 运行声音:正常是均匀轻微滚动声;出现尖锐异响、咔咔撞击声,立刻停机,大概率钢珠 / 保持架磨损。
2. 阻力变化:同样速度下负载电流变大,说明磨损或进灰。
3. 外观:导轨表面是否有锈迹、划痕、拉丝;滚道一旦出现拉丝划痕,属于不可逆损伤。
4. 紧固:定期复查导轨固定螺丝,振动大的设备容易松。
七、故障快速判断 & 避坑清单
- 运行卡顿、忽紧忽松 → 优先查双轨平行度,基座变形,别劲安装(国产常见故障)
- 噪音越来越大 → 缺润滑 / 粉尘进入 / 保持架磨损
- 精度快速下降 → 过载、冲击、安装偏差、润滑不良
- 局部生锈 → 环境潮湿,防护不到位
采购批量前建议先拿样品上机做寿命跑合测试,确认满足工况再批量采购,规避同批次离散问题。
八、替换进口导轨额外提醒
就算型号编号兼容,不要直接盲换。国产导轨的高度、滑块基准尺寸存在公差差异,必须重新校正平行度,预紧手感会不一样,必要时微调伺服加速度、加减速参数。



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
