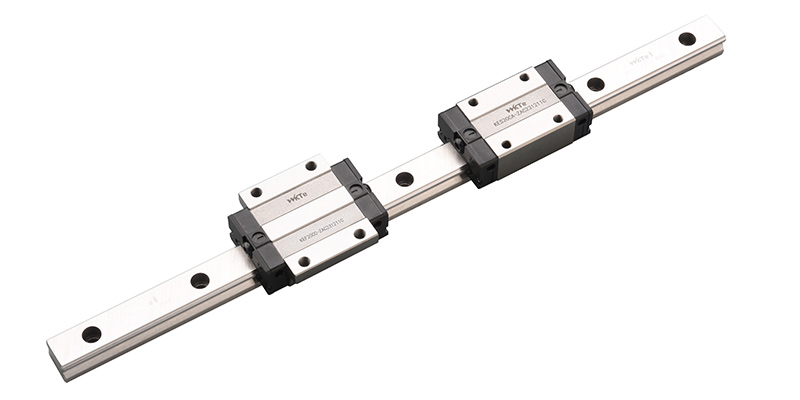
四方形直线导轨就是四方型滑块直线导轨(型号 HGH、EGH 这类),和法兰型(HGW)是两大主流滑块;轨道是矩形淬硬钢,滑块内部循环滚珠,四方向承载(上下、左右),是自动化、机床常用的精密导向件。那么,下面小编讲解一下使用四方形直线导轨工作中避免的误区:
一、选型阶段误区(源头问题)
1. **只看宽度,忽略倾覆力矩、偏载**
方轨优势是抗倾覆,但不是无限抗偏载。单根导轨上只用 1 个滑块、或者滑块离受力点很远,极易偏载,滚珠单侧受力,很快磨损、间隙变大。
✅ 规范:一根导轨至少 2 个滑块;有倾覆力矩优先拉大滑块跨距。
2. **精度等级盲目选高**
流水线、打包机、普通移栽直接上 P 级,成本翻倍;基座本身加工粗糙,再好的导轨也发挥不出精度,属于浪费。
✅ C 级用于输送工装;H 级自动化滑台;切削机床才考虑 P 级。
3. **预压乱选**
轻载移栽选 Z2 重预压:运行阻力大、发热、寿命缩短;重载切削选 Z0 无预压:有间隙、加工抖动。
✅ 轻载移栽 Z0/Z1;伺服往复、切削 Z1~Z2;极少场景用 Z3 重预压。
4. **负载估小,不考虑冲击、频繁启停**
频繁启停、冲击工况,不放大安全系数,额定负载卡边使用,滚珠疲劳寿命断崖下跌。
✅ 冲击 / 频繁往复,安全系数≥2;平稳输送可取 1.2~1.5。
5. **混淆滚珠方轨和滚柱方轨**
重载大切削工况,用普通滚珠 HG;重载应该选 RG 滚柱导轨,刚性、承载差很多。
二、安装调试误区(高发)
1. **两根导轨不做基准,两根都强行锁死、两边都硬拉**
正确做法:**一根基准轨(靠紧定位边),另一根从动轨(自由跟随,不要双向卡死)**;两根都定位,基座有加工误差,锁完导轨被 “憋住”,阻力大、发热、滚珠快速拉伤。
❌ 很多人两条导轨都做挡边定位,这是常见大坑。
2. **安装基面不检查,直接锁螺丝**
基座平面度、平行度超差,螺丝一锁紧,导轨被强行扭曲。哪怕 P 级导轨,装好后运行卡顿、异响。
✅ 安装前用百分表打基座;误差大先修机架,不要靠导轨强行补偿。
3. **螺丝拧紧顺序乱、一次性锁死**
从中间向两端锁紧;从一头往另一头硬锁,导轨会拱起、变形。
4. **搞错安装方向、滑块装反**
方轨有负载方向,密封刮屑口朝向铁屑、粉尘来的一侧;装反,铁屑直接刮进密封,很快磨坏滚道。
5. **滑块拆开、滚珠散落再自行装回**
滑块出厂是配对预压,拆开后滚珠、保持架错位,自行装配精度直接报废,还容易掉珠。
滑块没特殊情况,严禁拆开端盖。
三、受力与结构误区
1. **单轨支撑,长悬臂**
只用一条导轨承载悬臂载荷,倾覆力矩大,方轨也扛不住,滑块单侧滚珠过载。
✅ 长悬臂优先双轨并行。
2. **让导轨承受侧向额外拉力、推力**
导轨只适合**导向**,不能用来承受侧向拉力、定位销的侧向挤压力;定位、夹紧力要单独做定位块承担,不要交给导轨。
3. **行程末端硬限位直接打工作台、滑块**
硬限位撞击滑块,冲击力直接打在滚珠上,滚道压痕、点蚀,后续运行持续异响。
✅ 限位块打到机架,不要打到滑块;加缓冲胶、减速限位。
四、润滑误区(容易被忽略,决定寿命)
1. **装好就不管,长期不补脂**
高频往复、频繁启停的滑台,油脂干了之后是干摩擦,几天就拉毛滚道。
✅ 一般工况:每 100~200 小时补润滑脂;粉尘高温环境缩短周期。
2. **润滑脂乱加**
用普通黄油,不是导轨专用锂基脂;粘度不对,高温变稀、低温凝固。
3. **油脂加太多**
油脂过量,阻力变大、发热,还容易吸附粉尘变成油泥,磨伤滚道。少量多次才对。
4. **带油嘴的滑块,油嘴朝向内侧,没法加油**
设计阶段就要预留加油空间,油嘴朝外。
五、防护误区(铁屑、粉尘环境重灾区)
1. **粉尘、铁屑环境不加护罩,只靠自带防尘片**
滑块自带防尘盖只是轻度防尘,CNC、打磨、铸造、打包粉尘环境,防尘片扛不住铁屑,碎屑卡进滚道直接拉伤。
✅ 有铁屑:风琴护罩、伸缩钢板护罩;粉尘环境加刮板。
2. **冷却液直接对着滑块冲**
切削液混铁屑,长期浸泡,油脂乳化失效、生锈。
✅ 护罩做好挡水,避免冷却液持续冲刷滑块。
六、使用与维护误区
1. **靠手推阻力判断导轨好坏**
预压款本身有阻力,手推有阻力≠导轨坏;要靠百分表测间隙、听异响、看温升。
2. **异响之后继续硬跑**
出现异音、抖动,很多是已经有压痕、进铁屑,继续跑会把整条导轨报废,连带工作台、丝杆受损。
3. **不同品牌、不同批次导轨滑块随便混搭**
尤其是 P/SP/UP 非互换级成套导轨,滑块和导轨是配磨配对,换别的滑块,精度、预压直接乱掉。C/H 互换款才可以单独换。
4. **长期闲置不保养**
设备停机几个月,油脂干涸、受潮生锈,开机直接拉伤滚道;长期不用要封脂、防尘。
七、配套驱动误区
1. **丝杆和导轨不同心,强行高速运行**
丝杆偏摆,导轨持续承受交变侧向力,加速磨损。
2. **频繁启停、高速冲击不加减速缓冲**
伺服急停、猛启停,冲击载荷远大于额定静态负载,滚珠容易疲劳点蚀。



 华南仓储配送中心)

 0769-28822556
 QQ客服
 手机站
